Технология хонингования гильз гидравлических цилиндров и контроль точности внутренней поверхности — Чэнбан Гидравлика, Шаньдун
Полный процесс резки заготовки из бесшовной трубы, расточки и хонингования, описание регулирования шероховатости внутренней стенки гильзы hydraulic cylinders
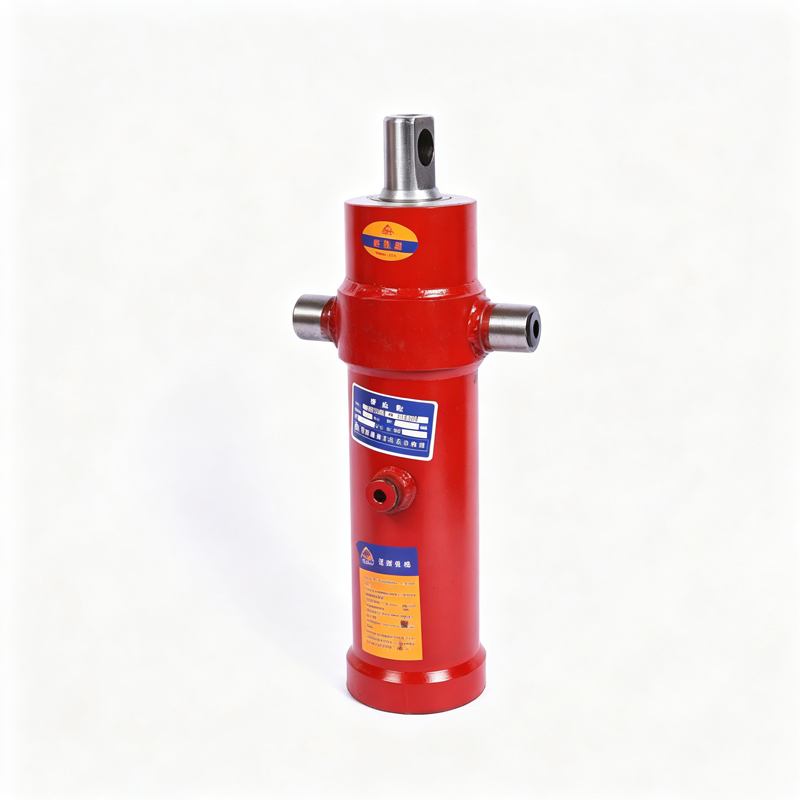
Точность обработки внутренней поверхности гильзы гидравлических цилиндров напрямую влияет на скорость износа уплотнений и стабильность работы цилиндра, компания Чэнбан Гидравлика использует комбинацию поэтапной расточки и хонингования для улучшения состояния внутренней стенки гильзы.
1.Бесшовная стальная труба нарезается по проектным размерам с запасом на обработку, удаляются заусенцы с обоих концов заготовки.
2.Заготовка поступает на станок глубокого сверления для черновой и получистовой расточки, корректируется овальность и непрямолинейность трубы.
3.Обработанная расточкой деталь подается на хонинговальное оборудование, регулируется скорость подачи хонголовки для выравнивания микропрофиля внутренней поверхности.
4.Готовая гильза промывается под высоким давлением для удаления металлической стружки и остатков смазки из внутренней полости.
5.Очищенная гильза поступает на контроль размеров, после чего направляется на сборку гидравлических цилиндров.